

 打开微信扫一扫
在锂电新材料、食品添加剂、医药辅料、高分子改性等粉体加工场景里,人工投料、敞口配料一直是困扰生产的痛点:粉尘飞扬污染车间、物料配比误差大。
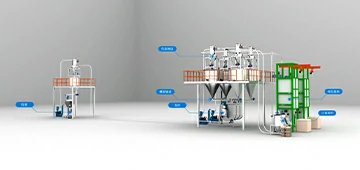
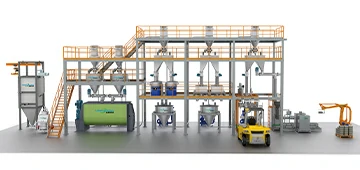
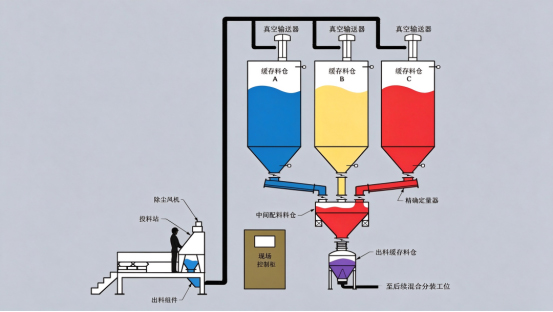
这套全自动真空上料配料输送系统,解决粉体配料工序的各类难题,实现从投料、输送、缓存、定量配料到出料缓存的全流程密闭自动化运行。
✅ 流程清晰,一站实现多组份精准配料> >
物料在投料站投入,搭配除尘风机,投料环节抑尘收集,减少粉尘外溢; 依靠真空输送器负压密闭输送,将 A/B/C 三种不同原料分别送入缓存料仓暂存;各原料通过配套给料装置、精确定量器,按配方比例下料汇集至中间配料料仓;配好的混合料进入出料缓存料仓,稳定送往后段混合、分装工位。整套工序由现场控制柜统一调度,一键启动,自动完成配料循环。
✅ 核心优势,适配高端粉体生产需求
🔹 密闭输送,无尘环保
全程负压管道输送,无粉尘外泄,改善车间作业环境,满足洁净生产规范,也减少物料损耗。
🔹 定量精准,配方稳定可控
独立精确定量机构,多组分原料按设定配比下料,减少人工称量带来的误差,保障每一批次成品品质一致性。
🔹 降低人工依赖,减少安全风险
告别反复搬料、人工称重投料的繁重作业,减少人员和粉体直接接触,降低职业病风险,也节省人力成本。
🔹 模块化结构,适配性强
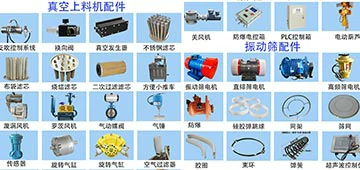
缓存料仓、定量机构、真空输送单元可根据原料种类、产能需求灵活配置,食品、医药、锂电粉体等多种粉料工况都能适配。
🔹 集中电控,操作简单
配套控制柜,参数设置、启停、故障监控集中管理,生产数据可追溯,方便车间数字化管理。
✅ 适用行业> >
锂电正负极粉体、食品香精与营养粉剂、医药原料药、精细化工粉体等各类粉状物料的自动化配料生产线。
粉体配料的自动化升级,不只是替换人工,更是品质、环保、产能的全方位提效。如果您正被粉尘大、配料不准、人工成本高的问题困扰,这套密闭真空配料输送方案,欢迎来了解定制适配您工况的成套设备


 豫公网安备41072102000446号 | 豫ICP备20006055号-6